icelandic
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Greining á framleiðslutækni stálbyggingar
Ⅰ. Yfirlit
Framleiðsla á stálbygginguer ferlið við að breyta hönnunarteikningum í líkamlega byggingarhluta. Kjarni þess er að vinna úr stálefni í hæfa stálbyggingarhluta í samræmi við hönnunarkröfur með verksmiðjuframleiðslu, en halda hlutum eiginleikum stáls í grundvallaratriðum óbreyttum.
Framleiðslutækni stálvirkja er almennt svipuð og vélrænni framleiðslu. Hins vegar, í ljósi þess að stálbyggingarvörur eru að lokum settar saman á byggingarsvæðum, leggja ferlar þess meiri áherslu á nákvæmni eftirlit og forvarnir gegn aflögun.
Ⅱ. Ferlisflæðirit yfir framleiðslu stálbyggingar
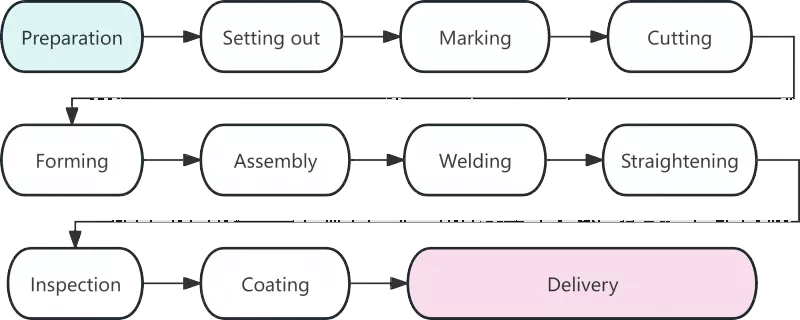
Ⅲ. Ítarleg greining á hverri vinnuaðferð
|
Ferli |
Lýsing |
|
Efnisundirbúningur |
Efnisundirbúningur markar upphaf framleiðslu stálbyggingar og gæði þess hafa bein áhrif á allar síðari vinnuaðferðir. Kjarnaverkefnin á þessu stigi eru efnismóttaka, rétting og yfirborðshreinsun. Eftir að stálefni kemur til verksmiðjunnar skal athuga efnisskírteini þeirra gegn raunverulegum vörum. Endurskoðun á efnasamsetningu og vélrænum eiginleikum skal fara fram fyrir stál sem notað er í helstu byggingarhluta. Vansköpuð stál sem myndast við flutning skal rétta úr með rúlluréttum eða vökvatjakkvélum. Reynslan sýnir að um það bil 80% af víddarskekkjum í eyðun stafa af óréttuðu hráefni. |
|
Lofting |
Lofting er fyrsta mikilvæga skrefið fyrir nákvæmnisstýringu í stálbyggingarframleiðslu. Á þar til gerðum pöllum eða skipulagstöflum teikna tæknimenn samskeyti og útlínur íhluta í fullri stærð í hlutfallinu 1:1 í samræmi við hönnunarteikningar til að skilgreina lögun hluta. Auk þess að sannreyna stærð teikninga skal rýrnun suðu frátekinn eins og krafist er í viðeigandi ferlum. Almennt skal taka frá 1 til 1,5 millimetrum fyrir hverja stumpsuðu. |
|
Merking |
Einnig þekkt sem áletrun, merking vísar til aðferðarinnar við að nota sniðmát til að merkja holustöður og vinnslulínur fyrir útlínur íhluta á stálplötum og hlutum. Fylgt er meginreglunni um „stórir hlutar fyrst, litlir hlutar síðar“ til að hámarka efnisnýtingu. Með fínstilltu skipulagi getur heildarnýtingarhlutfall efnisins náð yfir 85% og það getur jafnvel farið yfir 92% eftir hagræðingu hreiður. |
|
Skurður |
Skurður er ferlið við að aðgreina hráefni í einstaka hluta eftir merktum línum. Helstu skurðaraðferðirnar eru gasskurður, plasmaskurður og laserskurður. Útbreidd beiting skurðartækni með tölustýringu hefur bætt nákvæmni og skilvirkni stálbyggingar. Sumir skornir fletir eru hæfir fyrir beina suðu án aukabrúnarvinnslu. |
|
Myndun |
Ólínulegir íhlutir eins og bogadregnir bitar og bognir rör skulu mótaðir með kaldbeygju eða heitbeygju. Kalt beygja er framkvæmt við stofuhita og á við um algenga bogadregna íhluti. Fyrir heitbeygju er stál hitað í 900-1100°C fyrir beygingu, sem er notað fyrir þykkar plötur eða íhluti með litla beygjuradíus. |
|
Samkoma |
Samsetning þýðir að sameina unna hluti eins og krafist er í teikningum og festa þá tímabundið með límsuðu. Staðlað samsetningarferlið er sem hér segir: Slípið splæsa sauma á flansplötum → Fjarlægðu burr á vefplötum → Náðu nákvæmri staðsetningu með samsetningarvél → Heill samsetning af einhliða T-hluta stáli → Snúðu samsetningunni og kláraðu heildarmótun. |
|
Suðu |
Suða er kjarnaaðferðin í stálbyggingarframleiðslu með háum tæknilegum kröfum og ströngu gæðaeftirliti. Algengustu suðuaðferðirnar eru sjálfvirk kafbogasuðu, CO₂ gas varinn suðu og varinn málmbogasuðu. |
|
Réttrétting |
Hitaálag sem myndast við suðu mun valda aflögun íhluta, sem skal útrýma með því að rétta til að endurheimta upprunalega rúmfræðilega lögun. Algengar sléttunaraðferðir eru vélræn sléttun, logarétting og samsett sléttun. Upphitun á sömu stöðu skal ekki fara fram oftar en þrisvar sinnum og ofhitnun er stranglega bönnuð. |
|
Skoðun |
Í gegnum allt framleiðsluferlið þjónar skoðun sem lykilábyrgð fyrir gæði vöru. Áfangaskoðun nær aðallega yfir hráefnisskoðun, vinnsluskoðun og skoðun eftir suðu. Banvænir gallar eins og sprungur og ófullkominn samruni eru ekki leyfðir inni í suðu. |
|
Húðun |
Húðun veitir tæringar- og eldvörn fyrir stálvirki. Staðlaða húðunarkerfið samanstendur af þremur lögum: sinkríkur epoxýgrunnur, epoxýgljárjárn millihúð og pólýúretan eða flúorkolefni yfirhúð. Eldþolið lag skal borið á í mörgum þunnum lögum. Umhverfishiti fyrir húðun skal ekki vera lægri en 5°C, hlutfallslegur raki skal ekki fara yfir 85% og yfirborðshiti stáls skal vera að minnsta kosti 3°C hærra en daggarmarkið. |
|
Afhending frá verksmiðju |
Afhending er síðasta skrefið í framleiðslu á stálbyggingu. Íhlutir sem standast lokaskoðun fá úthlutað einstökum raðnúmerum og merki. Íhlutum skal sett saman í hópa eftir uppsetningarröð. Viðarkubbar eða gúmmíþéttingar skulu settar á milli íhluta til að koma í veg fyrir rispur á húðun. |
IV. Þróunarþróun nútíma framleiðslutækni stálbyggingar
Nútímaleg stálbyggingframleiðsla er sífellt greindari og vélvædd til að bæta framleiðslu nákvæmni og skilvirkni. Töluleg stýritækni, sjálfvirk suðu, BIM umsókn og sýndarlíking fyrir samsetningu tákna framtíðarþróunarþróun iðnaðarins.
Framleiðsla á stálbyggingu er fullkomið kerfi með nátengdum ferlum, mikilli nákvæmni og ströngu gæðaeftirliti. Sérhver aðferð frá útliti til húðunar hefur bein áhrif á gæði fullunnar vöru. Með víðtækri beitingu snjallrar tækni verða strangari staðlar teknir upp fyrir stálvirki, sem leiða til frekari umbóta á vörugæðum.
Tengdar fréttir
- Hvernig á að velja viðeigandi stærð fyrir byggingu hesthúss með stálgrind?
- Stálbyggingarsamsetning á staðnum + samþætt lyftingarverkflæði + lykilatriði
- Af hverju að velja tvöfalt lagað forsmíðað stálgrindhús fyrir nútímalíf?
- Níu lykilatriði fyrir hönnun og byggingu stálvirkjaverksmiðjubygginga
- Hvernig getur stálbygging kjúklingahúsa bætt stjórnun alifuglabúa?
- Iðnaðarbyggingar í „eimreiðastíl“: Ætti þriggja hæða skrifstofan að vera úr stáli eða steypu?
Skildu eftir mér skilaboð